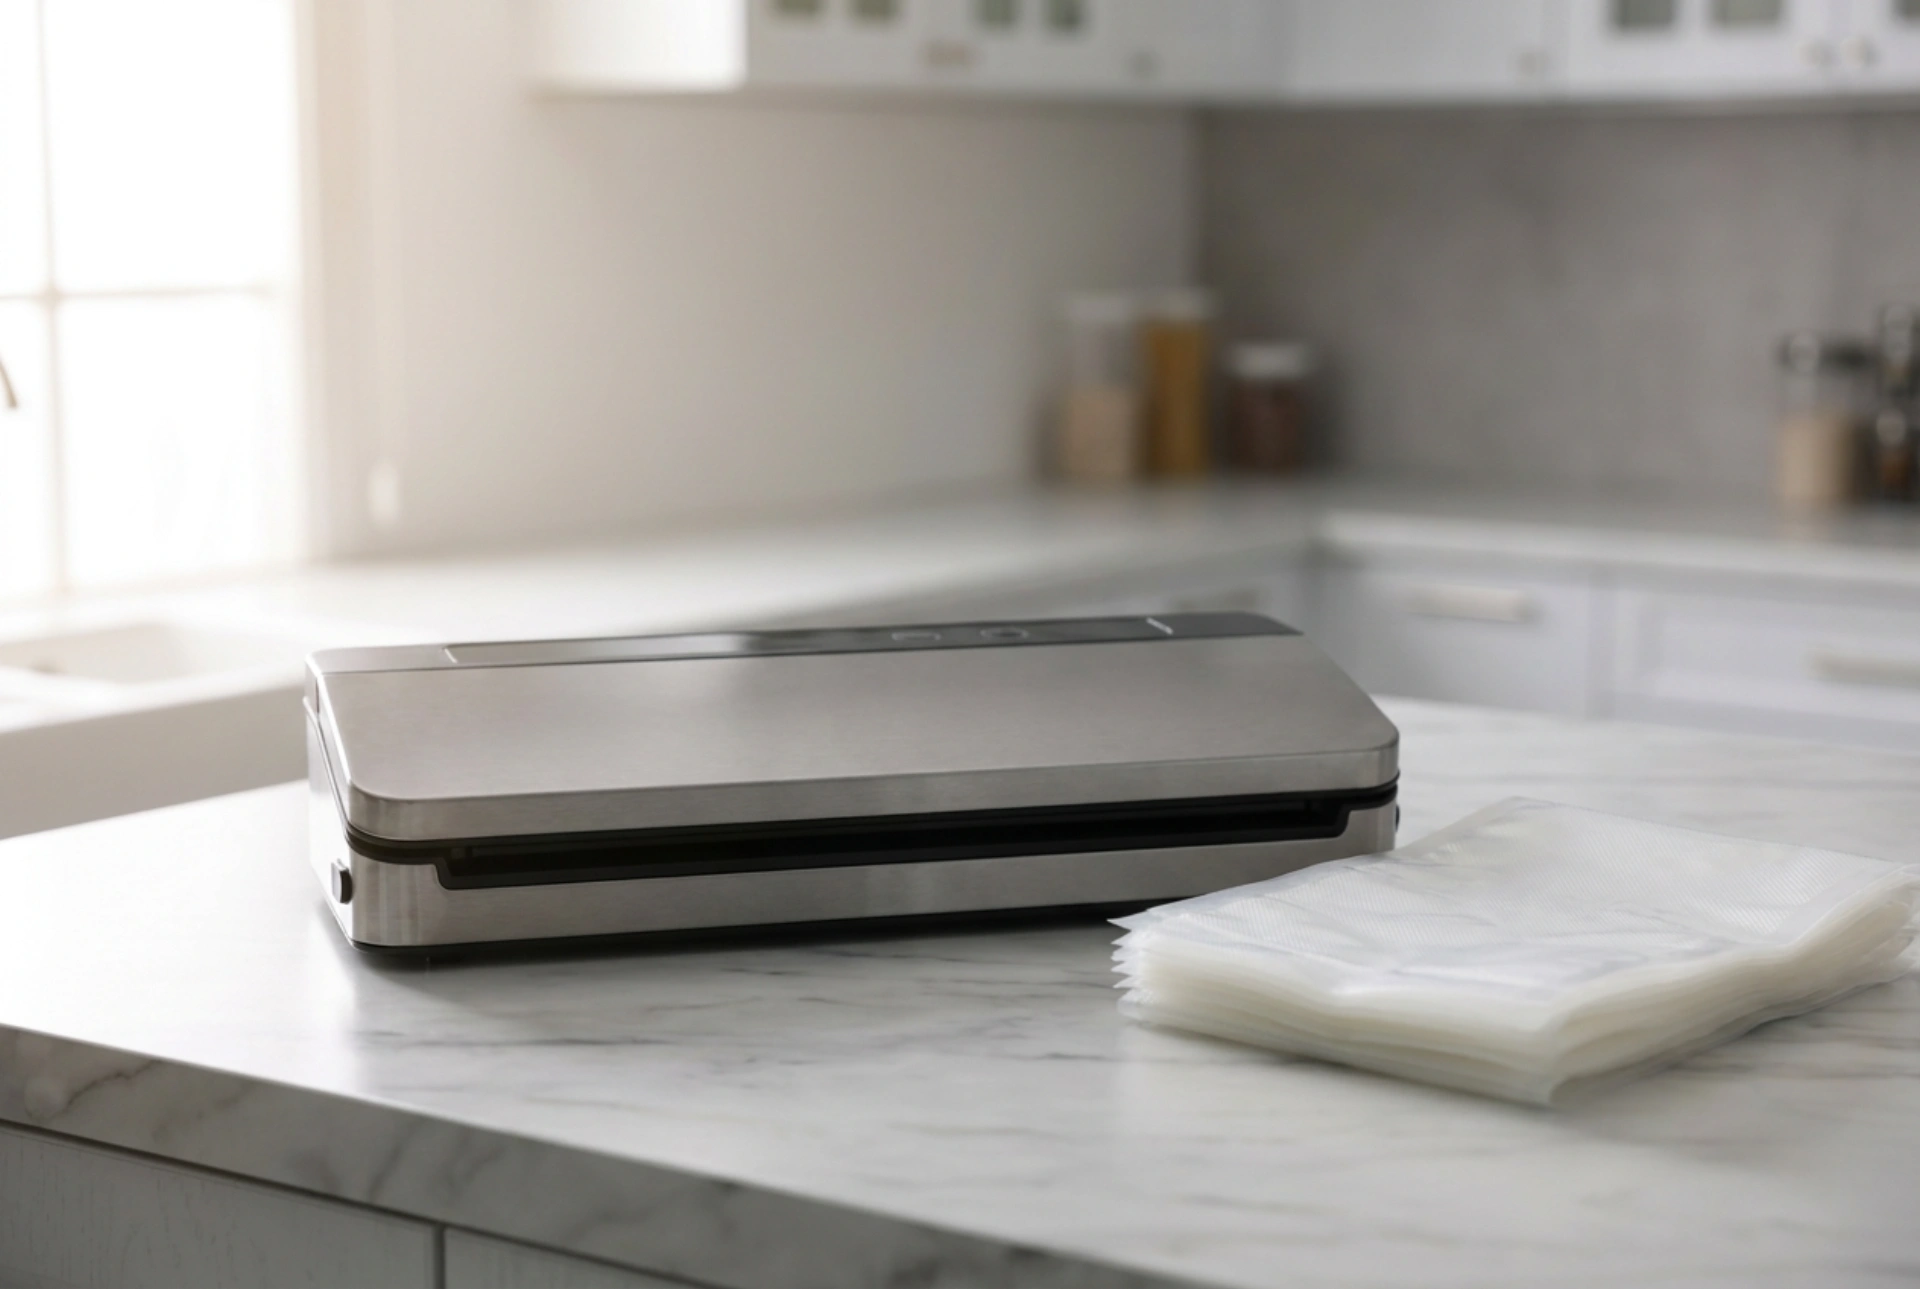


Obtenir une soudure parfaitement étanche et régulière avec une machine sous vide ne relève pas du hasard, mais de la maîtrise de variables physiques clés : la température, la pression et le temps de refroidissement. Une soudure défectueuse compromet la conservation des aliments en laissant l'air s'infiltrer lentement par de microscopiques canaux appelés capillaires.
La physique de la thermosoudure : trouver le point de fusion optimal
Le principe fondamental du conditionnement sous vide repose sur la thermosoudure de films thermoplastiques, généralement composés d'une couche interne en polyéthylène (PE) et d'une couche externe en polyamide (PA). Le polyéthylène possède un point de fusion situé entre 105 °C et 135 °C. Pour que la soudure soit homogène, la bande chauffante de la machine doit transférer une énergie thermique précise permettant aux chaînes de polymères des deux parois du sachet de s'entremêler sans pour autant détruire la structure externe du film.
Si la température est insuffisante, le plastique ne fond pas assez pour fusionner, créant une liaison faible qui cédera sous la pression atmosphérique externe. À l'inverse, une température trop élevée ou un temps de chauffe excessif provoque la liquéfaction complète du plastique, ce qui amincit le joint de soudure et le rend cassant. Pour ajuster votre appareil, utilisez les réglages d'épaisseur de sachet (souvent désignés par des modes "sec" ou "humide" qui font varier le temps de chauffe) en fonction du grammage du film plastique utilisé.
La tension et l'alignement du sachet : éliminer les plis
L'une des causes les plus fréquentes d'un scellage irrégulier est la formation de micro-plis lors de la fermeture de la chambre à vide. Lorsque deux couches de plastique se chevauchent ou se plissent, l'épaisseur locale double ou triple. La bande chauffante ne peut alors pas appliquer une chaleur uniforme sur toute la largeur, ce qui laisse des micro-passages ouverts.
- La technique de tension : Avant de verrouiller le capot de la machine, tenez fermement les deux coins supérieurs du sachet et étirez-les légèrement vers l'extérieur. Cette action mécanique permet d'aplanir parfaitement la zone de soudure.
- Le positionnement dans la chambre : L'extrémité ouverte du sachet doit reposer bien à plat au centre de la chambre à vide, sans dépasser sur les joints d'étanchéité en mousse. Un sachet mal positionné perturbe le flux d'air et empêche l'aspiration complète avant la phase de chauffe.
- Le respect de la marge de sécurité : Laissez toujours un espace vide d'au moins 8 à 10 centimètres entre le contenu du sachet et son ouverture pour éviter que la tension du produit ne tire sur la zone de scellage.
La gestion de l'humidité : le rôle de barrière thermique de l'eau
L'eau possède une capacité thermique massique exceptionnellement élevée. Lorsqu'un liquide ou de l'humidité est présent sur la zone de soudure, la chaleur émise par la bande chauffante est immédiatement absorbée par la vaporisation de l'eau plutôt que par la fusion du plastique. Le plastique reste alors sous son point de fusion, empêchant toute soudure efficace.
Pour contrer ce phénomène physique, plusieurs techniques opérationnelles sont requises. Pour les aliments très humides ou juteux, sélectionnez le mode de scellage "humide" qui prolonge le temps de chauffe pour évaporer l'humidité résiduelle avant de sceller. Vous pouvez également insérer une bande de papier absorbant pliée juste en dessous de la zone de soudure pour capter les liquides ascendants lors de l'aspiration, ou pré-congeler légèrement les aliments liquides avant de les mettre sous vide.
La phase de refroidissement : la cristallisation du joint
La solidité finale de la soudure ne se détermine pas pendant la phase de chauffe, mais durant les secondes qui suivent, lors du refroidissement sous pression. Lorsque le plastique fond, ses chaînes de polymères sont désordonnées. Pour qu'elles se solidifient en une structure hautement résistante, elles doivent refroidir lentement tout en restant comprimées l'une contre l'autre.
Ne relevez jamais le capot de la machine immédiatement après l'extinction du voyant de soudure. Laissez la pression des mâchoires s'exercer pendant 3 à 5 secondes supplémentaires. Ce maintien mécanique garantit que le plastique refroidit sous contrainte, empêchant la formation de bulles d'air internes et assurant une épaisseur de joint parfaitement régulière et étanche à long terme.
Liste de contrôle pour un scellage parfait
- Vérifier l'absence de résidus ou de graisses sur la bande téflon de la machine.
- Aplatir et étirer le sachet pour éliminer tout pli physique.
- Essuyer l'intérieur de l'ouverture du sachet avec un chiffon propre et sec avant scellage.
- Adapter le mode de chauffe à la nature du contenu et à l'épaisseur du film.
- Respecter un temps de pause de 20 secondes entre chaque cycle pour éviter la surchauffe accumulée de la bande.